沧州鼎佳精密机械有限公司
“不锈钢铸造气孔现,关键因素藏其间,细致剖析解谜团!”
类型:新闻 加入时间:2026-10-9
产品图片:H_imgg
不锈钢铸造气孔现,关键因素藏其间,细致剖析解谜团!气孔是金属液冷却凝固时,析出的气体留在铸锭中形成的气泡缺陷,常给后续加工带来麻烦。
产生气孔,首先看透气与负压。涂料透气性差、充填砂透气性差,或负压不足,型腔内气体和残留物无法及时排出,充型时就易形成气孔。
浇注环节也易出问题。浇注速度太慢,浇口杯没充满,直浇道暴露,会卷入空气、吸入渣质,形成携裹气孔和渣孔;浇口杯容量太小,金属液形成涡流,也会侵入空气生成气孔。
泡沫模型相关因素不可忽视。泡沫气化分解会产生大量气体和残留物,若泡沫、涂料层填充的干砂干燥不良,在液态合金高温下会裂解出氢气、氧气侵入铸件。若浇注系统设计不合理,金属液充型速度超过泡沫气化退让和气体排出速度,充型前沿会把气化残留物包夹在金属液中,再次气化形成内壁烟黑色的分解气孔。
密封问题同样关键。浇口杯与直浇道、浇注系统连接处密封不好,尤其是直浇道与浇口杯连接处,在负压作用下易形成夹砂及气孔,这可用伯努利方程解释。
型砂和负压管道也有影响。型砂粒度太细、粉尘含量高,透气性会变差;负压管道内部堵塞,会让负压度失真,型腔周围实际负压远低于指示值,气化物无法及时排出,进而形成气孔或皱皮。
浇注温度过低时,充型前沿金属液无法让泡沫充分气化,未分解的残余物质来不及浮到冒口就凝固在铸件中,形成气孔。
钢水质量和浇注操作也需留意。钢水脱氧不良,炉台、炉内、包内除渣不净,沉淀时间过短,浇注时挡渣不力,或浇注工艺不合理,都会造成渣孔。
内浇道设置不合理也会引发气孔。开设位置不当会形成死角区,型腔内气体压力会让气化残留物积聚在此;内浇道截面积过大,充型速度超过泡沫气化退让速度,会吞食泡沫,合金内部分解气化的气体无法排出,然后形成气孔。
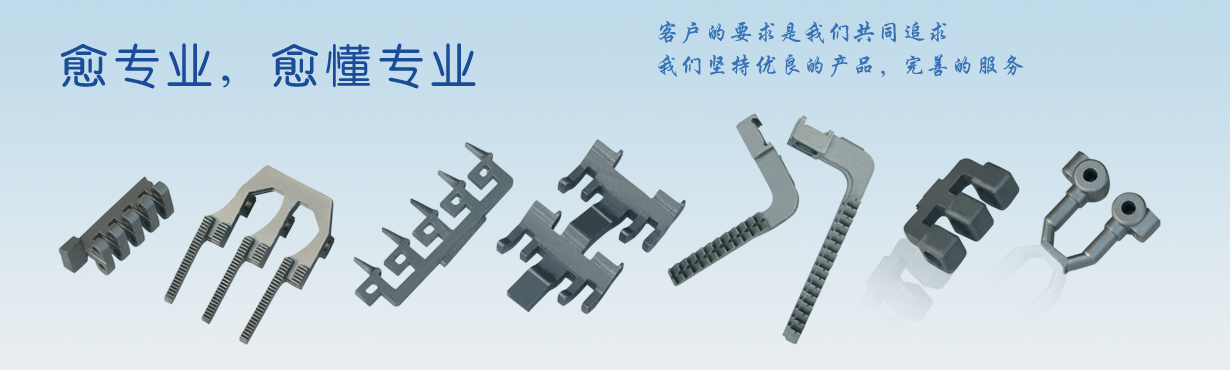
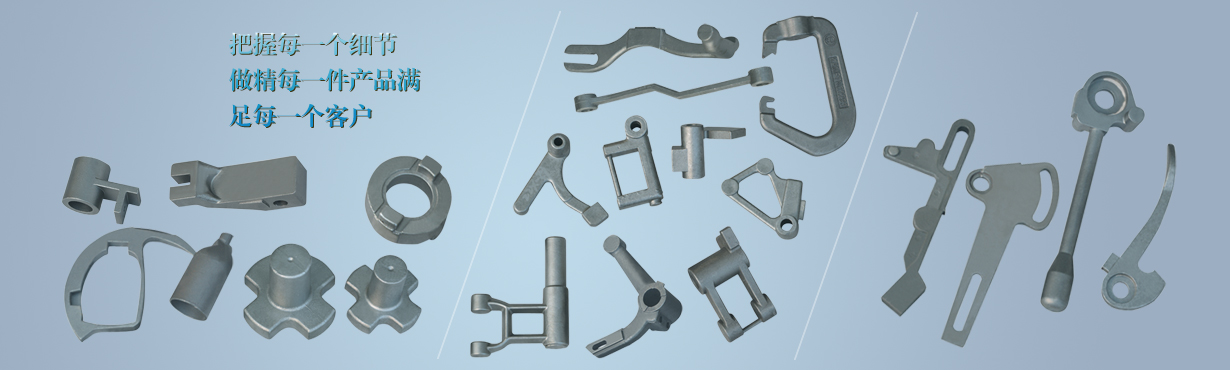
沧州鼎佳精密机械有限公司主要产品有:纺织铸件、缝制铸件、汽配精密铸件、农用机械精密铸件、纺织机械精密铸件、插秧机针铸件、锁具铸件、不锈钢铸件、硅溶胶精密铸件、碳钢铸件、缝纫机铸件、五金精密铸件、船用五金铸件、高铁五金铸件、灯饰五金铸件、家具五金铸件、船用五金铸件等精密铸件。选用国际上先进的硅溶胶铸造工艺,各种铸件精密度高,品质保障。